Durabilité améliorée grâce à des matériaux avancés et à une construction étanche
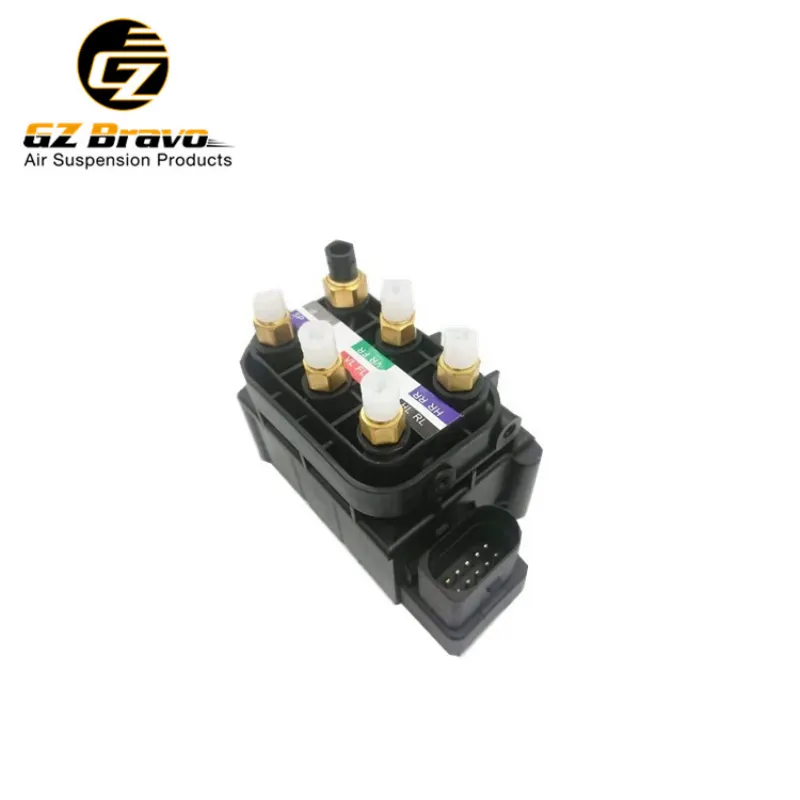
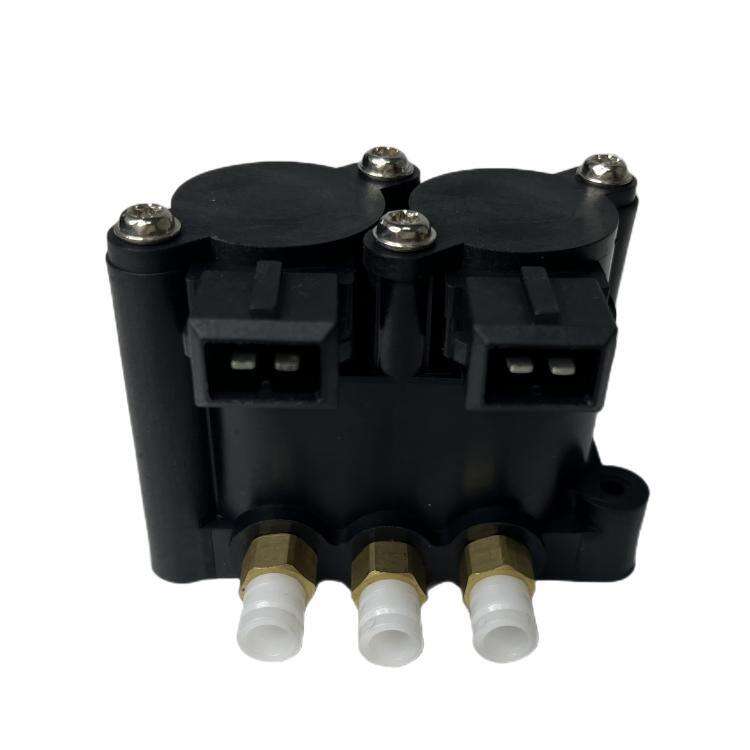
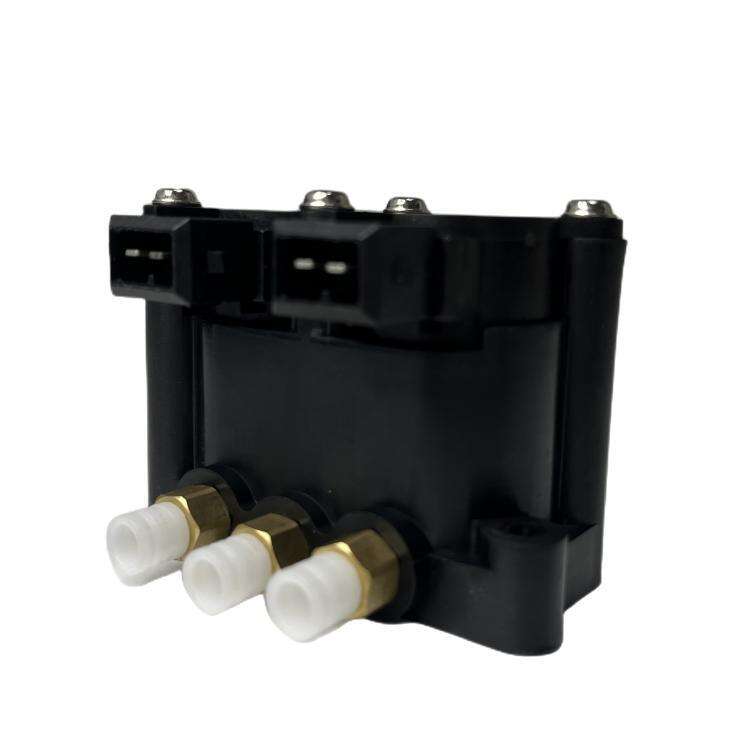
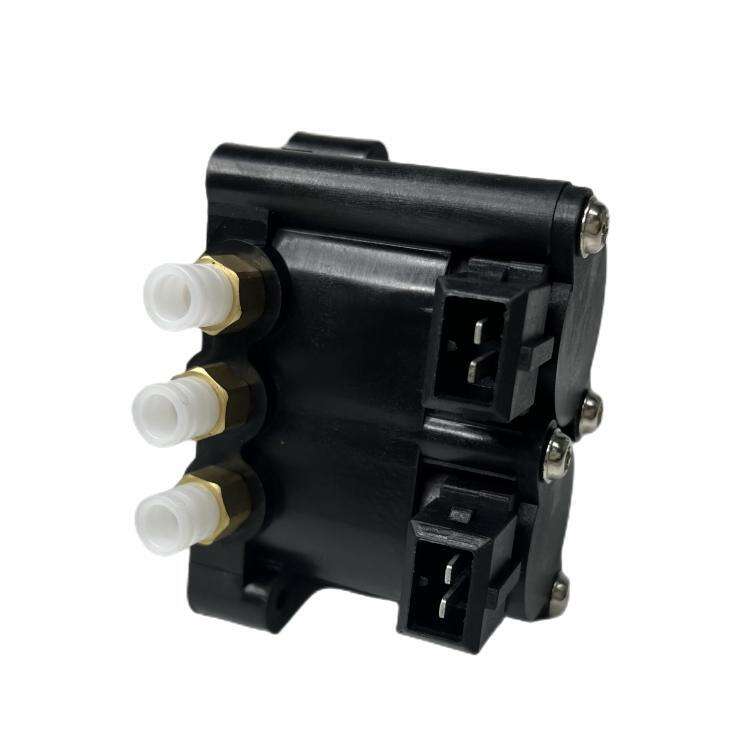
La qualité de fabrication du bloc-distributeur de suspension pneumatique détermine directement sa durée de vie et sa fiabilité dans des conditions d’exploitation exigeantes, ce qui explique pourquoi les modèles haut de gamme utilisent des matériaux de qualité aérospatiale et des technologies de jointoiement avancées capables de résister à des environnements extrêmes. Le corps principal utilise généralement des alliages d’aluminium à haute résistance, offrant un équilibre optimal entre légèreté et intégrité structurelle, avec des canaux usinés avec précision afin d’assurer un débit d’air constant, sans restriction ni turbulence pouvant nuire aux temps de réponse. Ces boîtiers en aluminium subissent des traitements d’anodisation spécialisés qui créent une couche superficielle dure et résistante à la corrosion, capable de supporter l’exposition au sel routier, aux produits chimiques industriels et à l’humidité, lesquels dégraderaient rapidement des métaux non traités. Les composants internes — notamment les sièges de soupape, les ressorts et les actionneurs — sont fabriqués dans des matériaux choisis pour leur résistance à la fatigue et leur stabilité dimensionnelle sur de larges plages de température, allant des conditions hivernales glaciales à la chaleur intense générée dans les compartiments moteur pendant les opérations estivales. Les électrovalves elles-mêmes intègrent des conceptions avancées de bobines dotées d’une protection thermique empêchant la surchauffe lors de cycles de fonctionnement prolongés, tandis que les connecteurs électriques utilisent des contacts plaqués or, scellés dans des boîtiers étanches à l’eau conformes ou supérieurs à la norme d’étanchéité automobile IP67. Ce niveau d’étanchéité empêche l’intrusion d’humidité, de poussière et de contaminants dans les zones critiques où ils pourraient provoquer de la corrosion, des courts-circuits électriques ou des blocages mécaniques compromettant le fonctionnement du système. L’architecture modulaire du bloc-distributeur contribue à sa durabilité en isolant les différentes sections fonctionnelles, de sorte que les vibrations, la dilatation thermique ou les contraintes dans une zone ne se propagent pas à l’ensemble de l’assemblage. Les ingénieurs intègrent des points de fixation flexibles équipés d’isolateurs antivibratoires absorbant les chocs routiers et réduisant la fatigue des supports et des éléments de fixation, ce qui prolonge la durée de vie des composants même dans des applications sévères, telles que les véhicules tout-terrain ou les engins de chantier lourds. Les canaux d’air internes présentent des transitions lisses et arrondies plutôt que des angles vifs, là où des concentrations de contraintes pourraient initier la formation de fissures au fil du temps, et toutes les surfaces supportant la pression conservent des coefficients de sécurité largement supérieurs aux pressions maximales de fonctionnement du système. Les fabricants qualifiés soumettent leurs blocs-distributeurs à des essais environnementaux rigoureux, notamment des cycles thermiques, des essais en brouillard salin, des essais de tenue aux vibrations et des cycles de pression simulant plusieurs années d’utilisation réelle, garantissant ainsi que seuls les modèles répondant à des normes strictes de robustesse atteignent le marché. Cet engagement en faveur d’une construction solide signifie que, correctement entretenus, les blocs-distributeurs de suspension pneumatique atteignent couramment des durées de vie dépassant 500 000 miles dans les applications commerciales, offrant un retour sur investissement exceptionnel grâce à une fréquence réduite de remplacement et à une diminution des interventions de maintenance non planifiées.

 EN